প্লাস্টিক এক্সট্রুশন দাবি করার জন্য একটি শঙ্কুযুক্ত টুইন স্ক্রু এবং ব্যারেল কী নির্ভরযোগ্য করে তোলে?
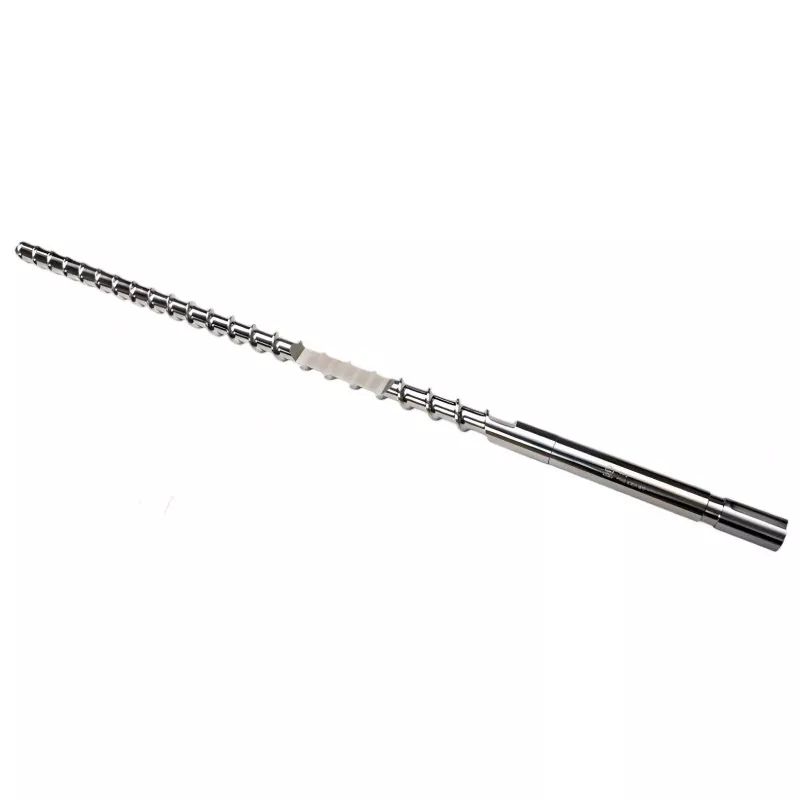
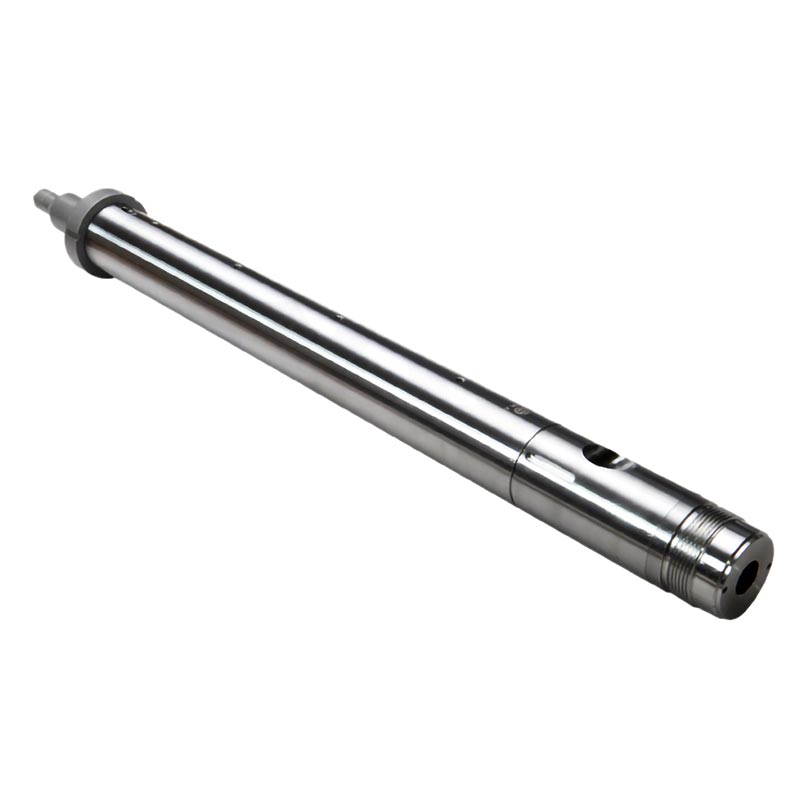
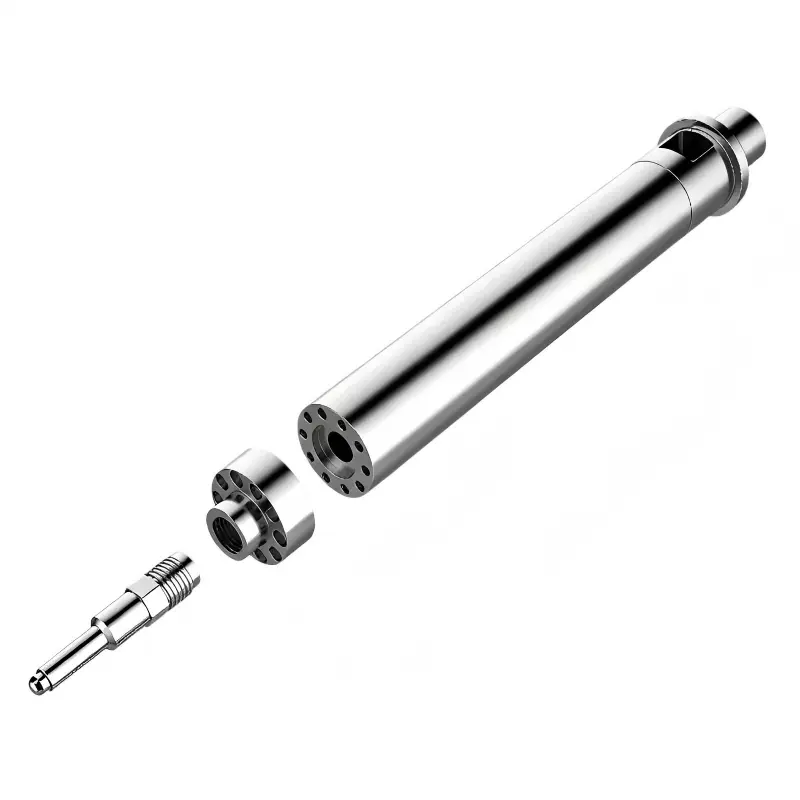
A শঙ্কুযুক্ত টুইন স্ক্রু এবং ব্যারেলঅনেক প্লাস্টিক এক্সট্রুশন সিস্টেম, বিশেষ করে পিভিসি পাইপ, প্রোফাইল, শীট, বোর্ড, ফোম বোর্ড, ডব্লিউপিসি এবং অন্যান্য চাহিদাযুক্ত অ্যাপ্লিকেশনগুলিতে একটি গুরুত্বপূর্ণ কাজের উপাদান। এর টেপারড জ্যামিতি এক্সট্রুশন প্রক্রিয়া বরাবর প্রগতিশীল কম্প্রেশন, কনভেয়িং, গলে যাওয়া এবং মিশ্রিত করতে সাহায্য করে। যাইহোক, নির্ভরযোগ্য উত্পাদন স্ক্রু এবং ব্যারেলের মৌলিক আকৃতির চেয়ে অনেক বেশি নির্ভর করে। উপাদান নির্বাচন, স্ক্রু জ্যামিতি, ব্যারেল নির্মাণ, প্রসেসিং ফর্মুলেশন, ক্লিয়ারেন্স, তাপমাত্রা নিয়ন্ত্রণ এবং রক্ষণাবেক্ষণ সমস্ত কার্যক্ষমতা প্রভাবিত করে।
নির্মাতাদের জন্য, আসল চ্যালেঞ্জটি প্রায়শই একটি প্রতিস্থাপন স্ক্রু এবং ব্যারেল খুঁজে পাওয়া যায় না, তবে এমন একটি সংমিশ্রণ খুঁজে বের করা যা প্রকৃত উৎপাদন অবস্থার অধীনে স্থিতিশীল থাকে। উচ্চ ক্যালসিয়াম কার্বনেট কন্টেন্ট, ঘষিয়া তুলিয়া ফেলিতে সক্ষম সংযোজন, পুনর্ব্যবহৃত উপাদান, ক্ষয়কারী যৌগ, অত্যধিক টর্ক এবং অনুপযুক্ত মেশিন সারিবদ্ধকরণ পরিধান ত্বরান্বিত এবং আউটপুট কমাতে পারে। একটি শঙ্কুযুক্ত টুইন স্ক্রু এবং ব্যারেল মূল্যায়ন করার সময় ক্রেতাদের যে প্রধান বিষয়গুলি বিবেচনা করা উচিত এবং সঠিক স্পেসিফিকেশন কীভাবে উত্পাদনের ধারাবাহিকতা এবং সরঞ্জামের পরিষেবা জীবন উন্নত করতে সহায়তা করতে পারে তা এই নির্দেশিকা ব্যাখ্যা করে৷

সূচিপত্র
- একটি শঙ্কুযুক্ত টুইন স্ক্রু এবং ব্যারেল কি?
- কনিক্যাল স্ট্রাকচার কীভাবে এক্সট্রুশনকে সমর্থন করে?
- কোনিকাল টুইন স্ক্রু এবং ব্যারেল সিস্টেম কোথায় ব্যবহার করা হয়?
- ডান স্ক্রু এবং ব্যারেল কোন উত্পাদন সমস্যা সমাধান করতে পারে?
- কোন উপাদান এবং পৃষ্ঠ চিকিত্সা গুরুত্বপূর্ণ?
- কিভাবে পরিধান এক্সট্রুশন কর্মক্ষমতা প্রভাবিত করে?
- কিভাবে ক্রেতাদের একটি শঙ্কুযুক্ত টুইন স্ক্রু এবং ব্যারেল নির্দিষ্ট করা উচিত?
- কিভাবে সেবা জীবন প্রসারিত করা যেতে পারে?
- ক্রেতা চেকলিস্ট
- প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
- উপসংহার
1. একটি শঙ্কুযুক্ত টুইন স্ক্রু এবং ব্যারেল কি?
একটি শঙ্কুযুক্ত টুইন স্ক্রু এবং ব্যারেলে দুটি টেপারড স্ক্রু থাকে যা একটি ম্যাচিং টেপারড ব্যারেলের ভিতরে কাজ করে। একটি সমান্তরাল টুইন স্ক্রু সিস্টেমের বিপরীতে, যেখানে স্ক্রু ব্যাস তুলনামূলকভাবে স্থির থাকে, একটি শঙ্কুযুক্ত কনফিগারেশন প্রক্রিয়াকরণের দিক বরাবর ব্যাসে ধীরে ধীরে পরিবর্তিত হয়।
বৃহত্তর ফিড বিভাগ উপাদান গ্রহণের জন্য স্থান প্রদান করে, যখন ক্রমান্বয়ে ছোট ডাউনস্ট্রিম অংশটি কম্প্রেশন এবং প্লাস্টিকাইজিংয়ে অবদান রাখে। দুটি স্ক্রু একত্রে কাজ করে, এটি ডাই-এ পৌঁছানোর আগে উপাদানটিকে বোঝাতে, সংকুচিত করতে, মিশ্রিত করতে এবং গলিয়ে দেয়।
এই কনফিগারেশনটি বিশেষভাবে পিভিসি প্রক্রিয়াকরণের সাথে যুক্ত কারণ অনমনীয় পিভিসি-র জন্য নিয়ন্ত্রিত গলে যাওয়া এবং প্লাস্টিকাইজিং অবস্থার প্রয়োজন হয়। শিল্প সরবরাহকারীরা সাধারণত পিভিসি পাইপ, প্রোফাইল, শীট, ফোম বোর্ড, পেলেট এবং সম্পর্কিত পণ্যগুলির জন্য শঙ্কুযুক্ত টুইন স্ক্রু ব্যারেল নির্দিষ্ট করে।
মূল পয়েন্ট: স্ক্রু এবং ব্যারেল এক কাজ সিস্টেম হিসাবে বিবেচনা করা উচিত. স্ক্রু জ্যামিতি, ব্যারেল বোর, ক্লিয়ারেন্স, উপাদান গঠন এবং মেশিনের শর্তগুলিকে স্বাধীনভাবে মূল্যায়ন না করে একসাথে কাজ করতে হবে।
2. কনিক্যাল স্ট্রাকচার কীভাবে এক্সট্রুশনকে সমর্থন করে?
টেপারড জ্যামিতি একটি ক্রমাগত পরিবর্তনশীল প্রক্রিয়াকরণ পরিবেশ তৈরি করে। উপাদান এগিয়ে যাওয়ার সাথে সাথে উপলব্ধ ভলিউম পরিবর্তন হয় এবং পলিমার যান্ত্রিক মিথস্ক্রিয়া বৃদ্ধির অভিজ্ঞতা লাভ করে। এটি কম্প্রেশন, গলে যাওয়া এবং সমজাতীয়করণে অবদান রাখে।
টুইন স্ক্রু কনফিগারেশন পলিমার, স্ক্রু এবং ব্যারেলের মধ্যে একাধিক যোগাযোগের পৃষ্ঠ তৈরি করে। যখন জ্যামিতি সঠিকভাবে ফর্মুলেশনের সাথে মিলে যায়, তখন এই মিথস্ক্রিয়াটি নিয়ন্ত্রিত উপাদান চলাচল বজায় রেখে অভিন্ন প্লাস্টিকাইজেশনকে উন্নীত করতে পারে।
খাওয়ানো প্রক্রিয়াকরণ অঞ্চলে কাঁচামাল গ্রহণ করে এবং পরিবহন করে।
কম্প্রেশন প্রগতিশীল জ্যামিতি প্রক্রিয়াকরণ অব্যাহত থাকার সাথে সাথে উপাদানের কম্প্যাকশন বৃদ্ধি করে।
প্লাস্টিকাইজিং যান্ত্রিক শক্তি এবং নিয়ন্ত্রিত ব্যারেল হিটিং ফর্মুলেশনকে একজাতীয় গলে রূপান্তর করতে সাহায্য করে।
স্রাব স্থিতিশীল গলিত চাপ এবং অভিন্ন উপাদান অবস্থা সামঞ্জস্যপূর্ণ ডাই আউটপুট সমর্থন করে।
যেহেতু প্রতিটি অ্যাপ্লিকেশনের আলাদা ফর্মুলেশন এবং আউটপুট প্রয়োজনীয়তা রয়েছে, তাই স্ক্রু জ্যামিতি কেবল বাইরের ব্যাসের সাথে মেলে নির্বাচন করা উচিত নয়। উপাদান, ফিলার লোডিং, পণ্যের ধরন, মেশিনের মডেল এবং প্রকৃত অপারেটিং অবস্থা সবই উপযুক্ত কনফিগারেশনকে প্রভাবিত করে।
3. কোনিকাল টুইন স্ক্রু এবং ব্যারেল সিস্টেম কোথায় ব্যবহার করা হয়?
শঙ্কুযুক্ত টুইন স্ক্রু সিস্টেমগুলি পিভিসি এবং অন্যান্য প্রোফাইল-ভিত্তিক এক্সট্রুশন প্রক্রিয়াগুলির সাথে ব্যাপকভাবে যুক্ত। সাধারণ অ্যাপ্লিকেশন অন্তর্ভুক্ত:
- পিভিসি পাইপ এবং জিনিসপত্র
- পিভিসি দরজা এবং জানালার প্রোফাইল
- পিভিসি শীট এবং বোর্ড
- পিভিসি ফোম বোর্ড
- WPC প্রোফাইল এবং বোর্ড
- SPC এবং সম্পর্কিত মেঝে উপকরণ
- পিভিসি পেলেটাইজিং এবং কম্পাউন্ডিং
- অন্যান্য কাস্টমাইজড এক্সট্রুশন পণ্য
বিভিন্ন সরবরাহকারী পাইপ, প্রোফাইল, শীট, বোর্ড এবং WPC উত্পাদনের জন্য শঙ্কুযুক্ত টুইন স্ক্রু ব্যারেলগুলি তালিকাভুক্ত করে, যখন মেশিনের নকশা এবং প্রণয়ন অনুসারে নির্দিষ্টকরণগুলি উল্লেখযোগ্যভাবে পরিবর্তিত হতে পারে।
| আবেদন | সাধারণ উপাদান | প্রধান প্রক্রিয়াকরণ উদ্বেগ |
|---|---|---|
| পিভিসি পাইপ | পিভিসি/পিভিসি-ইউ | স্থিতিশীল প্লাস্টিকাইজিং এবং আউটপুট |
| পিভিসি প্রোফাইল | অনমনীয় পিভিসি | গলে অভিন্নতা এবং মাত্রিক স্থায়িত্ব |
| WPC পণ্য | পিভিসি/পিই + কাঠ বা খনিজ ফিলার | ঘর্ষণ এবং তাপ নিয়ন্ত্রণ |
| ফোম বোর্ড | পিভিসি-ভিত্তিক ফর্মুলেশন | প্লাস্টিকাইজিং এবং নিয়ন্ত্রিত গলিত অবস্থা |
4. ডান স্ক্রু এবং ব্যারেল কোন উত্পাদন সমস্যা সমাধান করতে পারে?
এক্সট্রুশন গ্রাহকরা সাধারণত একটি স্ক্রু এবং ব্যারেল কেনেন না কারণ একটি উপাদান তার তাত্ত্বিক পরিষেবা জীবনের শেষ পর্যায়ে পৌঁছেছে। প্রায়শই, প্রতিস্থাপনের অনুরোধের পিছনে একটি উত্পাদন সমস্যা রয়েছে।
সমস্যা: আউটপুট ধীরে ধীরে হ্রাস পায়।
সম্ভাব্য কারণগুলির মধ্যে রয়েছে স্ক্রু-টু-ব্যারেল ক্লিয়ারেন্স বৃদ্ধি, জীর্ণ ফ্লাইট পৃষ্ঠ, ফর্মুলেশন পরিবর্তন বা অস্থির খাওয়ানো।
সমস্যা: প্লাস্টিকাইজেশন বেমানান হয়ে যায়।
স্ক্রু জ্যামিতি, কম্প্রেশন প্রোফাইল, তাপমাত্রা বন্টন এবং পরিধানের অবস্থা আর উদ্দিষ্ট প্রক্রিয়াকরণ পরিবেশ প্রদান করতে পারে না।
সমস্যা: পণ্যের গুণমান ওঠানামা করে।
অ-ইউনিফর্ম গলে যাওয়া বা অস্থির চাপ মাত্রিক প্রকরণ, পৃষ্ঠের ত্রুটি এবং অসঙ্গত পণ্য বৈশিষ্ট্যগুলিতে অবদান রাখতে পারে।
সমস্যা: রক্ষণাবেক্ষণ ঘন ঘন হয়ে যায়।
একটি উপাদান বা পৃষ্ঠের চিকিত্সা যা ফর্মুলেশনের সাথে খারাপভাবে মেলে তা পরিধানকে ত্বরান্বিত করতে পারে, বিশেষত যখন ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিলার জড়িত থাকে।
একটি প্রতিস্থাপন তাই অপারেটিং সমস্যার সমাধান করা উচিত একটি পুরানো উপাদানের মাত্রাগুলিকে নকল করার পরিবর্তে। সেরা স্পেসিফিকেশন হল আসল উপাদান, উৎপাদন লক্ষ্য এবং মেশিনের পরিবেশের সাথে মেলে।
5. কোন উপাদান এবং পৃষ্ঠ চিকিত্সা গুরুত্বপূর্ণ?
স্ক্রু এবং ব্যারেল ধাতুবিদ্যা স্থায়িত্ব উপর একটি সরাসরি প্রভাব আছে. সাধারণ বিকল্পগুলির মধ্যে নাইট্রাইডেড স্টিল, শক্ত খাদ স্টিল এবং বাইমেটালিক নির্মাণ অন্তর্ভুক্ত রয়েছে। অত্যন্ত ঘষিয়া তুলিয়া ফেলিতে সক্ষম বা ক্ষয়কারী অ্যাপ্লিকেশনের জন্য, নির্মাতারা বিশেষ খাদ বা শক্ত লাইনার বিবেচনা করতে পারেন।
সর্বজনীনভাবে উপলব্ধ শিল্প স্পেসিফিকেশন 38CrMoAlA, SCM440 এবং অন্যান্য অ্যালয় স্টিলের মতো উপকরণ ব্যবহার করে উদাহরণগুলি দেখায়, অ্যাপ্লিকেশনের উপর নির্ভর করে নাইট্রাইডিং, ক্রোম ট্রিটমেন্ট বা বাইমেটালিক নির্মাণ সহ।
| নির্মাণ | সম্ভাব্য সুবিধা | সাধারণ বিবেচনা |
|---|---|---|
| নাইট্রাইডেড স্টিল | ভাল পৃষ্ঠ কঠোরতা এবং ব্যবহারিক খরচ | অত্যন্ত ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফর্মুলেশন জন্য আপগ্রেড প্রয়োজন হতে পারে |
| বাইমেটালিক ব্যারেল | চাহিদাপূর্ণ পরিস্থিতিতে বর্ধিত প্রতিরোধ | উচ্চ প্রাথমিক উত্পাদন খরচ |
| শক্ত খাদ নির্মাণ | শক্তিশালী পরিধান প্রতিরোধের প্রয়োজন অ্যাপ্লিকেশনের জন্য উপযুক্ত | উপাদান প্রক্রিয়াকরণ পরিবেশের সাথে মিলিত হতে হবে |
| প্রতিস্থাপনযোগ্য পরিধান লাইনার | ভবিষ্যতে পরিধান অংশ প্রতিস্থাপন সহজ করতে পারেন | সামঞ্জস্যপূর্ণ ব্যারেল নির্মাণ এবং সঠিক ইনস্টলেশন প্রয়োজন |
সঠিক পছন্দ শুধুমাত্র উপাদান নামের পরিবর্তে গঠনের উপর নির্ভর করে। ক্যালসিয়াম কার্বনেট, গ্লাস ফাইবার, ট্যালক, পুনর্ব্যবহৃত যৌগ এবং অন্যান্য হার্ড ফিলারগুলি ঘষিয়া তুলিয়া ফেলিতে সক্ষম লোডিং বাড়াতে পারে। ক্ষয়কারী প্রক্রিয়াকরণ শর্ত একটি ভিন্ন পরিধান প্রক্রিয়া তৈরি করতে পারে।
6. কিভাবে পরিধান এক্সট্রুশন কর্মক্ষমতা প্রভাবিত করে?
পরিধান এক্সট্রুশন কর্মক্ষমতা হ্রাস করার সবচেয়ে গুরুত্বপূর্ণ কারণগুলির মধ্যে একটি। স্ক্রু ফ্লাইট এবং ব্যারেল পৃষ্ঠের মধ্যে ছাড়পত্র একটি নতুন সিস্টেমে সাবধানে নিয়ন্ত্রিত হয়। পরিধানের ফলে যে ছাড়পত্র বাড়ে, তত বেশি উপাদান ফ্লাইট টিপসের চারপাশে পশ্চাৎ দিকে প্রবাহিত হতে পারে, বরং ডাই-এর দিকে দক্ষতার সাথে অগ্রসর হতে পারে।
ফলাফলটি ধীরে ধীরে প্রদর্শিত হতে পারে: একই স্ক্রু গতিতে কম আউটপুট, উচ্চ শক্তির চাহিদা, দ্রবীভূত তাপমাত্রা বৃদ্ধি, অস্থির চাপ বা অসঙ্গত পণ্যের গুণমান। গুরুতর পরিধান সিস্টেমের উদ্দিষ্ট কম্প্রেশন এবং প্লাস্টিকাইজিং আচরণ পরিবর্তন করতে পারে।
সাধারণ পরিধান উত্স
- ঘষিয়া তুলিয়া ফেলিতে সক্ষম খনিজ ফিলার
- গ্লাস ফাইবার বা অন্যান্য শক্ত শক্তিবৃদ্ধি
- উচ্চ ফিলার লোড হচ্ছে
- দূষক ধারণকারী পুনর্ব্যবহৃত উপাদান
- ভুল স্ক্রু থেকে ব্যারেল ক্লিয়ারেন্স
- মিসালাইনমেন্ট বা অত্যধিক সাইড লোডিং
- অনুপযুক্ত তাপমাত্রা নিয়ন্ত্রণ
- ওভারলোডিং বা বিদেশী উপাদান এক্সট্রুডারে প্রবেশ করে
গুরুত্বপূর্ণভাবে, পরিধান সম্পূর্ণ শঙ্কুযুক্ত প্রোফাইল বরাবর অভিন্ন হয় না। বিভিন্ন বিভাগ বিভিন্ন যান্ত্রিক এবং রাসায়নিক অবস্থার অভিজ্ঞতা অর্জন করতে পারে, তাই পরিদর্শন একটি একক পরিমাপ বিন্দুর উপর নির্ভর না করে সম্পূর্ণ কর্মক্ষেত্রের মূল্যায়ন করা উচিত।
7. কিভাবে ক্রেতাদের একটি শঙ্কুযুক্ত টুইন স্ক্রু এবং ব্যারেল নির্দিষ্ট করা উচিত?
সবচেয়ে সাধারণ ক্রয় ভুলগুলির মধ্যে একটি হল শুধুমাত্র একটি মেশিন মডেল বা স্ক্রু ব্যাস একটি প্রস্তুতকারকের কাছে পাঠানো। এই তথ্যটি দরকারী, কিন্তু সঠিক নকশা নির্ধারণের জন্য এটি যথেষ্ট নাও হতে পারে।
আরও নির্ভরযোগ্য প্রযুক্তিগত অনুসন্ধানে নিম্নলিখিত তথ্য অন্তর্ভুক্ত করা উচিত:
- এক্সট্রুডার প্রস্তুতকারক এবং মেশিন মডেল:এটি মৌলিক যান্ত্রিক খাম প্রতিষ্ঠা করে।
- স্ক্রু এবং ব্যারেল মাত্রা:পাওয়া গেলে ব্যাস, দৈর্ঘ্য, টেপার এবং প্রাসঙ্গিক অঙ্কন অন্তর্ভুক্ত করুন।
- প্রক্রিয়াজাত উপাদান:PVC, WPC, SPC বা অন্য ফর্মুলেশন নির্দিষ্ট করুন।
- ফিলার সামগ্রী:স্টেট ক্যালসিয়াম কার্বনেট বা অন্যান্য ফিলার শতাংশ যখনই প্রযোজ্য।
- লক্ষ্য আউটপুট:কেজি/ঘন্টায় প্রয়োজনীয় উৎপাদন হার প্রদান করুন।
- স্ক্রু গতি:প্রকৃত অপারেটিং RPM প্রক্রিয়াকরণ শর্ত নির্ধারণ করতে সাহায্য করে।
- তাপমাত্রা প্রোফাইল:বর্তমান ব্যারেল এবং গলিত তাপমাত্রা অপারেটিং সীমাবদ্ধতা প্রকাশ করতে পারে।
- বর্তমান পরিধান শর্ত:ফটো, পরিমাপ বা উত্পাদন লক্ষণ বিদ্যমান সমস্যা নির্ণয় সাহায্য করতে পারে.
- পণ্যের ধরন:পাইপ, প্রোফাইল, শীট, বোর্ড, মেঝে বা অন্য সমাপ্ত পণ্য।
- প্রয়োজনীয় সেবা জীবন:এটি মানক বা উন্নত পরিধান সুরক্ষা উপযুক্ত কিনা তা নির্ধারণ করতে সহায়তা করে।
| তথ্য | কেন এটা ব্যাপার |
|---|---|
| মেশিন মডেল | যান্ত্রিক সামঞ্জস্য নিশ্চিত করে |
| উপাদান গঠন | প্রক্রিয়াকরণ এবং পরিধানের প্রয়োজনীয়তা নির্ধারণ করে |
| ফিলার শতাংশ | ঘর্ষণ প্রতিরোধের প্রয়োজনীয়তা নির্ধারণ করতে সাহায্য করে |
| আউটপুট প্রয়োজনীয়তা | স্ক্রু জ্যামিতি এবং প্রক্রিয়াকরণ ক্ষমতা প্রভাবিত করে |
| ইতিহাস পরুন | পুনরাবৃত্ত ব্যর্থতা প্রক্রিয়া সনাক্ত করতে সাহায্য করে |
কাস্টমাইজড স্ক্রু এবং ব্যারেল উত্পাদনে বিশেষজ্ঞ নির্মাতারা সাধারণত একটি নকশা নিশ্চিত করার আগে অঙ্কন, নমুনা, মাত্রা, মেশিনের তথ্য এবং উপাদান-প্রসেসিং অবস্থার অনুরোধ করে।
8. কীভাবে পরিষেবা জীবন বাড়ানো যায়?
এমনকি একটি ভাল-তৈরি শঙ্কুযুক্ত টুইন স্ক্রু এবং ব্যারেল অকাল পরিধানের শিকার হতে পারে যদি অপারেটিং অবস্থা খারাপভাবে নিয়ন্ত্রণ করা হয়। তাই রক্ষণাবেক্ষণ প্রক্রিয়া পরিচালনার সাথে উপাদান পরিদর্শন একত্রিত করা উচিত।
1. আউটপুট মনিটর
সামঞ্জস্যপূর্ণ স্ক্রু গতি এবং প্রণয়ন অবস্থার রেকর্ড উত্পাদন হার.
2. টর্ক পরীক্ষা করুন
অপ্রত্যাশিত টর্ক পরিবর্তনগুলি ফর্মুলেশন, খাওয়ানো বা যান্ত্রিক সমস্যাগুলি নির্দেশ করতে পারে।
3. পরিধান পরিদর্শন
গুরুতর আউটপুট ক্ষতির জন্য অপেক্ষা না করে পর্যায়ক্রমে গুরুত্বপূর্ণ এলাকাগুলি পরিমাপ করুন।
4. নিয়ন্ত্রণ তাপমাত্রা
স্থিতিশীল তাপমাত্রা ব্যবস্থাপনা অপ্রয়োজনীয় তাপীয় চাপ এবং প্রক্রিয়াকরণের অস্থিরতা হ্রাস করে।
5. দূষণ এড়িয়ে চলুন
বিদেশী ধাতু বা অত্যধিক শক্ত দূষক হঠাৎ যান্ত্রিক ক্ষতির কারণ হতে পারে।
6. সারিবদ্ধতা বজায় রাখুন
সঠিক সমাবেশ এবং প্রান্তিককরণ স্থানীয় যোগাযোগ এবং অস্বাভাবিক পরিধান প্রতিরোধ করতে সাহায্য করে।
ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিলার ধারণকারী ফর্মুলেশন প্রক্রিয়াকরণের সময় নিয়মিত পরিদর্শন বিশেষভাবে গুরুত্বপূর্ণ। প্রতিরোধমূলক পরিমাপ ক্লিয়ারেন্সের পরিবর্তনগুলিকে একটি বড় উত্পাদন সমস্যা হওয়ার আগে সনাক্ত করতে পারে।
9. ক্রেতা চেকলিস্ট
একটি শঙ্কুযুক্ত টুইন স্ক্রু এবং ব্যারেল অর্ডার করার আগে, নিম্নলিখিতগুলি নিশ্চিত করুন:
- ☐ মেশিন প্রস্তুতকারক এবং সঠিক মডেল নিশ্চিত করা হয়েছে
- ☐ স্ক্রু এবং ব্যারেল মাত্রা যাচাই করা হয়েছে
- ☐ উপাদান গঠন প্রদান করা হয়েছে
- ☐ ফিলার কন্টেন্ট এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম উপাদান চিহ্নিত করা হয়েছে
- ☐ টার্গেট আউটপুট এবং অপারেটিং RPM নির্দিষ্ট করা হয়েছে
- ☐ বিদ্যমান পরিধান প্যাটার্ন নথিভুক্ত
- ☐ প্রয়োজনীয় পরিধান প্রতিরোধের আলোচনা করা হয়েছে
- ☐ যেখানে সম্ভব অঙ্কন, নমুনা বা পরিমাপ করা মাত্রা উপলব্ধ
10. প্রায়শই জিজ্ঞাসিত প্রশ্ন
কোন উপকরণ সাধারণত একটি শঙ্কুযুক্ত টুইন স্ক্রু এবং ব্যারেল দিয়ে প্রক্রিয়া করা হয়?
পিভিসি পাইপ, প্রোফাইল, শীট, ফোম বোর্ড এবং সম্পর্কিত পণ্যগুলি সহ পিভিসি প্রক্রিয়াকরণে শঙ্কুযুক্ত টুইন স্ক্রু সিস্টেমগুলি বিশেষভাবে সাধারণ। এগুলি WPC, SPC এবং অন্যান্য ফর্মুলেশনের জন্যও ব্যবহার করা যেতে পারে যখন স্ক্রু জ্যামিতি এবং উপকরণগুলি অ্যাপ্লিকেশনের সাথে সঠিকভাবে মেলে।
কি কারণে অকাল পরিধান?
ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিলার, উচ্চ ফিলার লোডিং, ক্ষয়কারী প্রক্রিয়াকরণের অবস্থা, দূষণ, অত্যধিক টর্ক, ভুল ক্লিয়ারেন্স, দুর্বল প্রান্তিককরণ এবং অস্থিতিশীল অপারেটিং অবস্থা সবই ত্বরিত পরিধানে অবদান রাখতে পারে।
একটি দ্বিধাতু ব্যারেল সবসময় প্রয়োজনীয়?
অগত্যা নয়। উপযুক্ত নির্মাণ প্রণয়ন, ফিলার সামগ্রী, উত্পাদন শর্ত এবং প্রত্যাশিত পরিষেবা জীবনের উপর নির্ভর করে। স্ট্যান্ডার্ড নাইট্রাইডেড নির্মাণ কিছু অ্যাপ্লিকেশনের জন্য উপযুক্ত হতে পারে, যখন অত্যন্ত ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফর্মুলেশনগুলি আরও পরিধান-প্রতিরোধী সমাধানকে ন্যায্যতা দিতে পারে।
আমি কিভাবে একটি প্রতিস্থাপন শঙ্কুযুক্ত টুইন স্ক্রু এবং ব্যারেল অর্ডার করতে পারি?
এক্সট্রুডার মডেল, স্ক্রু এবং ব্যারেল মাত্রা, উপাদান গঠন, ফিলার শতাংশ, লক্ষ্য আউটপুট এবং বর্তমান অপারেটিং অবস্থা দিয়ে শুরু করুন। অঙ্কন, নমুনা, ফটোগ্রাফ এবং পরিধান পরিমাপ প্রযুক্তিগত নিশ্চিতকরণ আরও সঠিক করতে পারে।
স্ক্রু এবং ব্যারেল কাস্টমাইজ করা যাবে?
হ্যাঁ। কাস্টমাইজড উত্পাদন মেশিন স্পেসিফিকেশন, অঙ্কন, নমুনা, উপাদান গঠন এবং অ্যাপ্লিকেশন প্রয়োজনীয়তার উপর ভিত্তি করে করা যেতে পারে। কাস্টমাইজেশন বিশেষভাবে উপযোগী যখন গ্রাহকের অস্বাভাবিক ফিলার লেভেল, নির্দিষ্ট আউটপুট লক্ষ্য বা পুনরাবৃত্ত পরিধানের সমস্যা থাকে।
কোন লক্ষণগুলি নির্দেশ করে যে একটি স্ক্রু এবং ব্যারেল পরিদর্শনের প্রয়োজন হতে পারে?
সাধারণ লক্ষণগুলির মধ্যে রয়েছে একই স্ক্রু গতিতে আউটপুট হ্রাস, অস্থির চাপ, দ্রবীভূত তাপমাত্রা বৃদ্ধি, উচ্চ ঘূর্ণন সঁচারক বল, অসামঞ্জস্যপূর্ণ প্লাস্টিকাইজেশন, দৃশ্যমান পণ্যের ত্রুটি এবং রক্ষণাবেক্ষণের সময় আবিষ্কৃত অস্বাভাবিক পরিধানের চিহ্ন।
11. উপসংহার
একটি শঙ্কুযুক্ত যমজ স্ক্রু এবং ব্যারেল প্রতিস্থাপন উপাদানগুলির একটি জোড়ার চেয়ে বেশি। এটি এক্সট্রুশন সিস্টেমের একটি মূল অংশ যা সরাসরি উপাদান বহন, কম্প্রেশন, প্লাস্টিকাইজিং, মিশ্রণ, চাপের স্থায়িত্ব এবং উত্পাদন সামঞ্জস্যকে প্রভাবিত করে।
ক্রেতাদের জন্য, সবচেয়ে গুরুত্বপূর্ণ সিদ্ধান্তটি কেবল সর্বনিম্ন ক্রয় মূল্য বেছে নেওয়া নয়। স্পেসিফিকেশন প্রকৃত উপাদান গঠন, ফিলার সামগ্রী, মেশিন মডেল, আউটপুট লক্ষ্য, অপারেটিং শর্ত এবং প্রত্যাশিত পরিষেবা জীবন প্রতিফলিত করা উচিত। একটি সঠিকভাবে মিলে যাওয়া স্ক্রু এবং ব্যারেল অপ্রত্যাশিত ডাউনটাইম কমাতে, স্থিতিশীল উত্পাদন বজায় রাখতে এবং দীর্ঘমেয়াদী রক্ষণাবেক্ষণ খরচ নিয়ন্ত্রণ করতে সহায়তা করতে পারে।
ঝৌশান হ্যাপি প্লাস্টিক যন্ত্রপাতি কোং, লিমিটেড। প্লাস্টিকের যন্ত্রপাতি উপাদানগুলির উপর ফোকাস করে এবং গ্রাহকদের তাদের সরঞ্জাম এবং উত্পাদন প্রয়োজনীয়তার উপর ভিত্তি করে শঙ্কুযুক্ত টুইন স্ক্রু এবং ব্যারেল সমাধান খুঁজতে সহায়তা করতে পারে। সঠিক মেশিনের তথ্য, অঙ্কন, নমুনা এবং প্রক্রিয়াকরণের বিশদ প্রদান করে, ক্রেতারা প্রযুক্তিগত মূল্যায়নকে আরও দক্ষ করে তুলতে পারে এবং তাদের এক্সট্রুশন অ্যাপ্লিকেশনের সাথে আরও ভালভাবে মিলে যাওয়া সমাধান পেতে পারে।
একটি শঙ্কুযুক্ত টুইন স্ক্রু এবং ব্যারেল সমাধান প্রয়োজন?
আপনার একটি প্রতিস্থাপন উপাদান, একটি পরিধান-প্রতিরোধী কনফিগারেশন বা PVC, WPC বা অন্যান্য এক্সট্রুশন অ্যাপ্লিকেশনের জন্য একটি কাস্টমাইজড স্ক্রু এবং ব্যারেল প্রয়োজন হোক না কেন, আপনার মেশিনের মডেল, মাত্রা এবং উপাদান তথ্য প্রদান প্রযুক্তিগত মূল্যায়নকে ত্বরান্বিত করতে সহায়তা করতে পারে।
আমাদের সাথে যোগাযোগ করুনসাথে আপনার এক্সট্রুশন প্রয়োজনীয়তা নিয়ে আলোচনা করতেঝৌশান হ্যাপি প্লাস্টিক যন্ত্রপাতি কোং, লিমিটেড।এবং আপনার উত্পাদন অবস্থার জন্য উপযুক্ত একটি শঙ্কুযুক্ত টুইন স্ক্রু এবং ব্যারেল কনফিগারেশন খুঁজুন।
আগে :
-
সম্পর্কিত খবর
- চেন হসং ইনজেকশন মেশিনের জন্য আপনি কীভাবে সঠিক স্ক্রু চয়ন করতে পারেন?
- কিভাবে ইনজেকশন স্ক্রু হেড ইনজেকশন ছাঁচনির্মাণে প্লাস্টিকাইজিং কর্মক্ষমতা উন্নত করে?
- কিভাবে একটি ইনজেকশন ছাঁচ স্ক্রু ব্যারেল ইনজেকশন ছাঁচনির্মাণ কর্মক্ষমতা উন্নত করে?
- কিভাবে ইনজেকশন মেশিন বাইমেটালিক স্ক্রু প্লাস্টিক প্রক্রিয়াকরণ কর্মক্ষমতা উন্নত করে?
- চেন হসং ইনজেকশন মেশিনের জন্য একটি ব্যারেল কীভাবে ইনজেকশন ছাঁচনির্মাণ কর্মক্ষমতা উন্নত করে?
- ভাল প্লাস্টিক উত্পাদন কর্মক্ষমতা জন্য YIZUMI ইনজেকশন মেশিনের জন্য ব্যারেল কি অপরিহার্য করে তোলে?
আমাকে একটি বার্তা ছেড়ে দিন