কিভাবে একটি ইনজেকশন ছাঁচ স্ক্রু ব্যারেল ইনজেকশন ছাঁচনির্মাণ কর্মক্ষমতা উন্নত করে?
একটি ইনজেকশন ছাঁচনির্মাণ মেশিন একটি সামঞ্জস্যপূর্ণ, সমজাতীয় গলে কঠিন পলিমার পেলেটগুলিকে রূপান্তর করতে স্ক্রু এবং ব্যারেল সিস্টেমের উপর অনেক বেশি নির্ভর করে। যখন স্ক্রু জ্যামিতি, ব্যারেল উপাদান, পৃষ্ঠের চিকিত্সা, প্রক্রিয়াকরণের অবস্থা এবং রক্ষণাবেক্ষণের অনুশীলনগুলি সঠিকভাবে প্রয়োগের সাথে মিলে যায়, তখন সিস্টেমটি স্থিতিশীল প্লাস্টিকাইজেশন, অনুমানযোগ্য ইনজেকশন কার্যকারিতা, ভাল গলিত গুণমান এবং হ্রাস উত্পাদন বাধাগুলিকে সমর্থন করতে পারে। আছাঁচ স্ক্রু ব্যারেল ইনজেকশন তাই এটি একটি প্রতিস্থাপন উপাদানের চেয়ে বেশি: এটি একটি গুরুত্বপূর্ণ প্রক্রিয়াকরণ উপাদান যা সরাসরি ছাঁচনির্মাণ সামঞ্জস্য, উপাদানের জীবন এবং অপারেটিং দক্ষতাকে প্রভাবিত করে।
এই নির্দেশিকাটি একটি ইনজেকশন ছাঁচনির্মাণ স্ক্রু ব্যারেলের কাজের নীতিগুলি, বিভিন্ন স্ক্রু বিভাগের ভূমিকা, সাধারণ পরিধানের সমস্যা, গুরুত্বপূর্ণ নির্বাচনের কারণ, রক্ষণাবেক্ষণের অনুশীলন এবং প্রক্রিয়াকরণের সমস্যাগুলি নির্ণয়ের ব্যবহারিক উপায়গুলি ব্যাখ্যা করে।

সূচিপত্র
- একটি ইনজেকশন ছাঁচ স্ক্রু ব্যারেল কি?
- স্ক্রু ব্যারেল কিভাবে কাজ করে?
- প্রধান স্ক্রু জোন কি?
- কেন স্ক্রু ব্যারেল গুণমান গুরুত্বপূর্ণ?
- কোন উপাদান এবং পৃষ্ঠ চিকিত্সা গুরুত্বপূর্ণ?
- অর্ডার করার আগে কি বিবেচনা করা উচিত?
- স্ক্রু ব্যারেল পরিধানের কারণ কি?
- কিভাবে সাধারণ প্রক্রিয়াকরণ সমস্যা নির্ণয় করা যেতে পারে?
- কিভাবে সেবা জীবন প্রসারিত করা যেতে পারে?
- স্ট্যান্ডার্ড এবং পরিধান-প্রতিরোধী স্ক্রু ব্যারেল
- প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
- চূড়ান্ত বিবেচনা
একটি ইনজেকশন ছাঁচ স্ক্রু ব্যারেল কি?
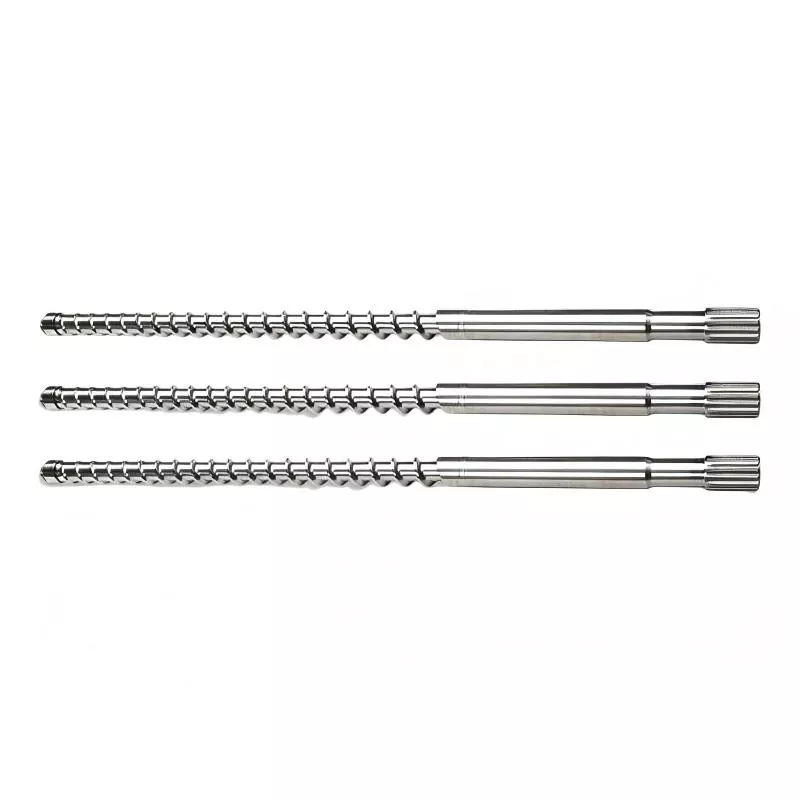
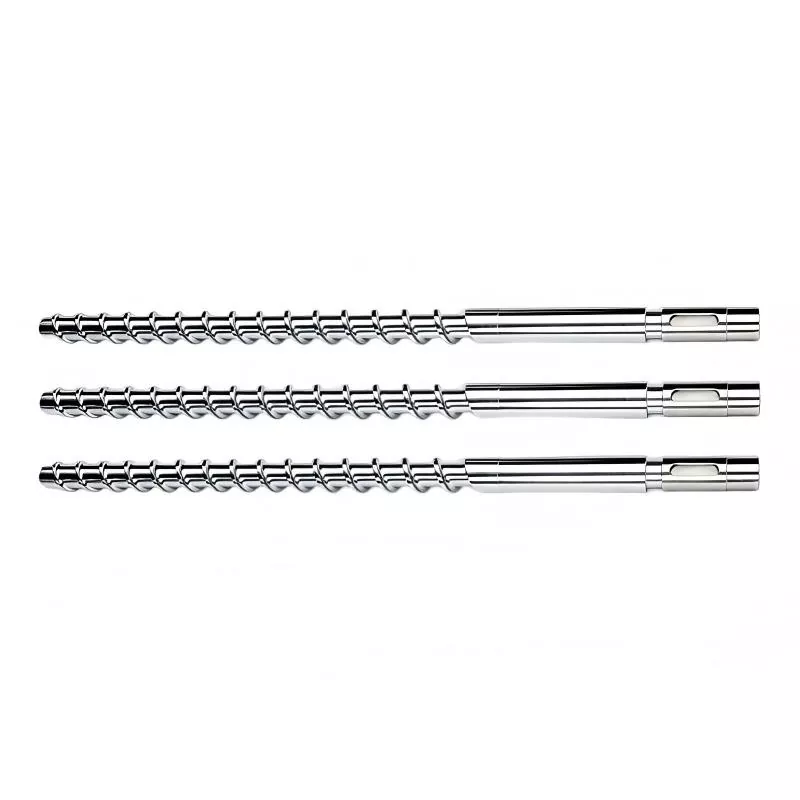
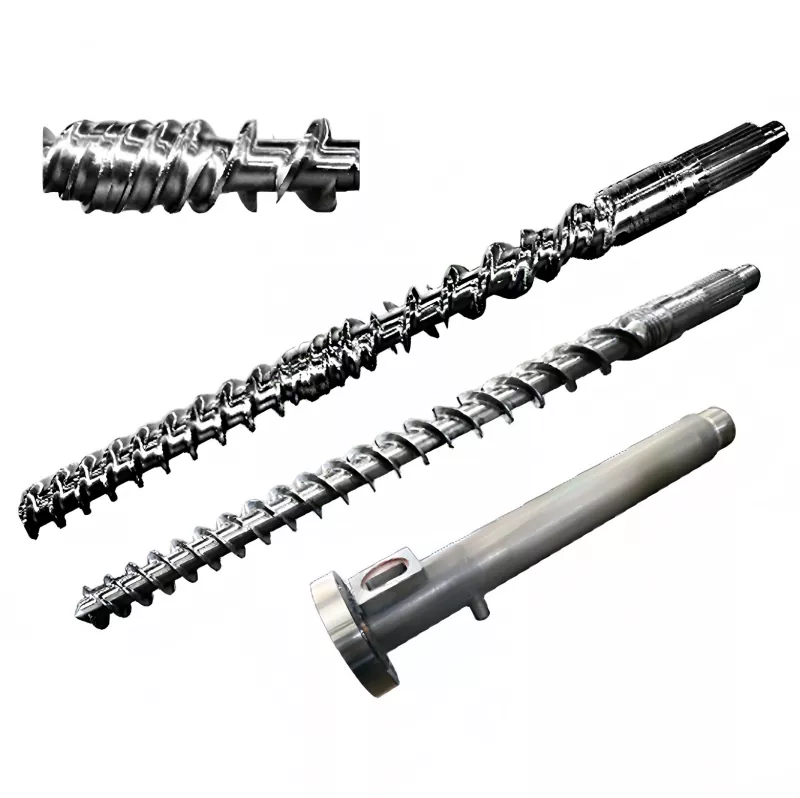
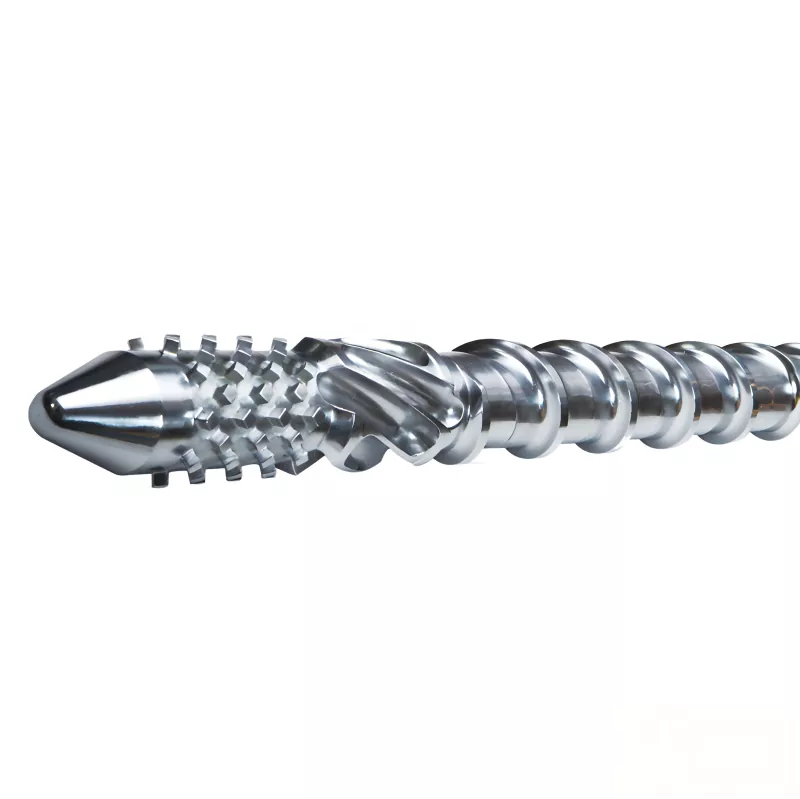
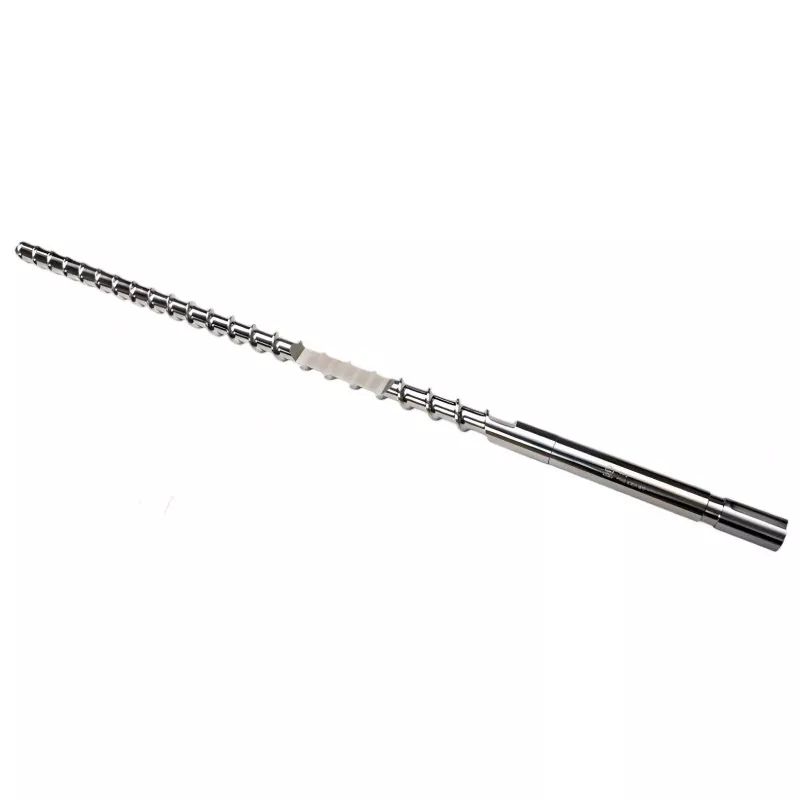
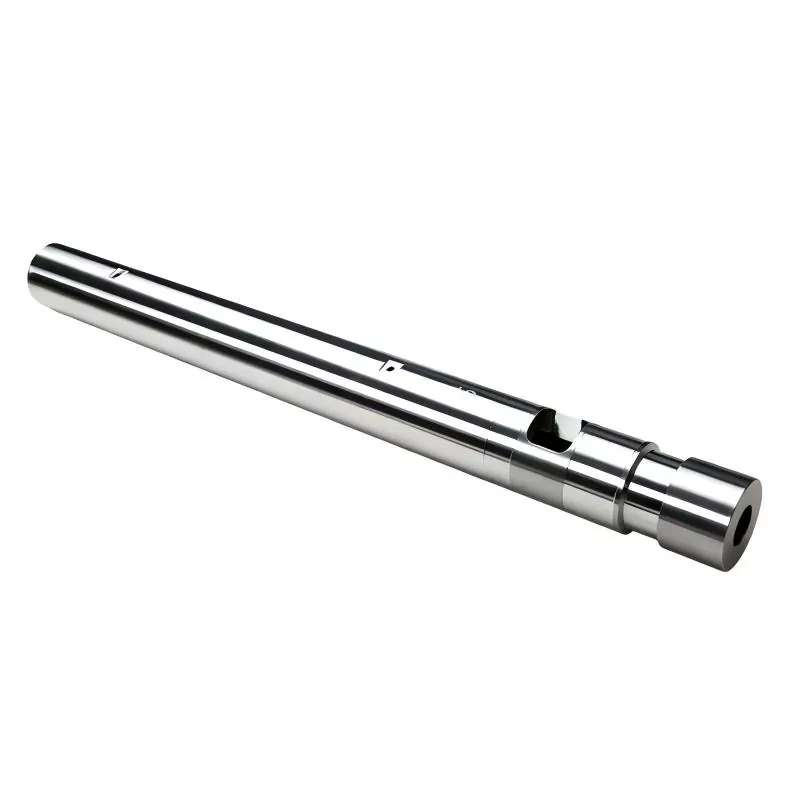
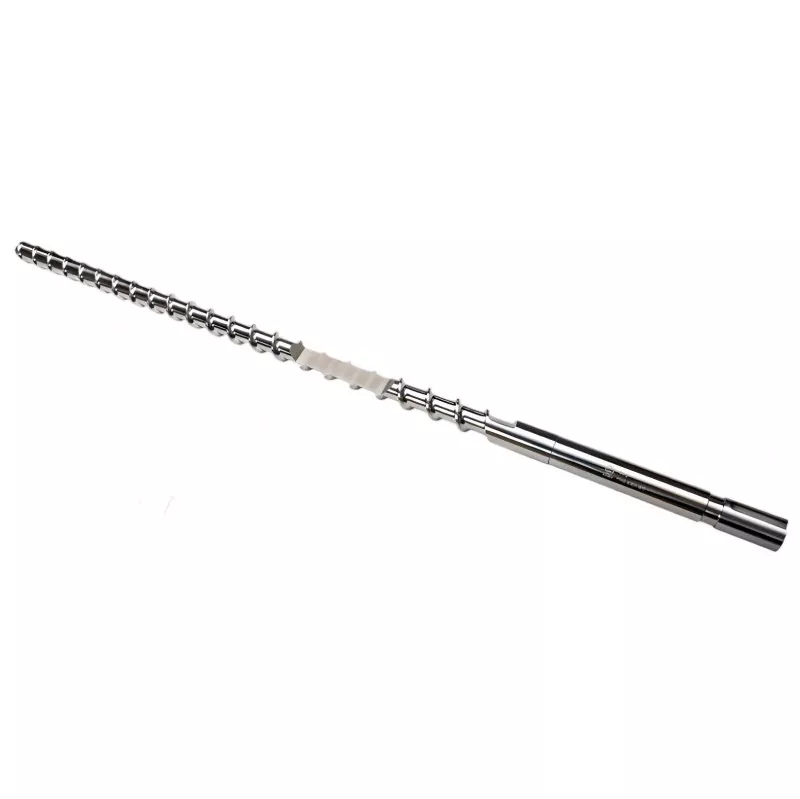
আছাঁচ স্ক্রু ব্যারেল ইনজেকশনএকটি ইনজেকশন ছাঁচনির্মাণ মেশিনের ভিতরে প্রাথমিক প্লাস্টিকাইজিং সমাবেশ। এটি প্রধানত একটি উত্তপ্ত ব্যারেলের ভিতরে ইনস্টল করা একটি ঘূর্ণায়মান স্ক্রু নিয়ে গঠিত। একসাথে, এই উপাদানগুলি পলিমার পেলেটগুলিকে এগিয়ে নিয়ে যায়, যান্ত্রিক শিয়ার প্রয়োগ করে, তাপ স্থানান্তর করে, উপাদানটি গলিয়ে দেয়, এটি মিশ্রিত করে এবং একটি ছাঁচে ইনজেকশনের জন্য একটি নিয়ন্ত্রিত শট প্রস্তুত করে।
স্ক্রু ব্যারেল একই সময়ে বিভিন্ন ফাংশন সঞ্চালন আবশ্যক. উচ্চ তাপমাত্রা, চাপ, ঘর্ষণ এবং বারবার যান্ত্রিক লোডের অধীনে কাজ করার সময় এটিকে ধারাবাহিকভাবে উপাদান প্রক্রিয়া করতে হবে। এর অভ্যন্তরীণ মাত্রা এবং স্ক্রু জ্যামিতি তাই মেশিন এবং প্রক্রিয়াজাত করা উপাদানের সাথে সামঞ্জস্যপূর্ণ হতে হবে।
একটি উপযুক্ত সিস্টেম স্থিতিশীল গলিত প্রস্তুতি বজায় রাখতে সাহায্য করে। একটি অনুপযুক্ত বা ভারী জীর্ণ সিস্টেম অসামঞ্জস্যপূর্ণ শট আকার, দীর্ঘ পুনরুদ্ধারের সময়, দুর্বল মিশ্রণ, স্ক্রু ফ্লাইটের উপর অত্যধিক ফুটো, অস্থির গলিত তাপমাত্রা এবং উচ্চ স্ক্র্যাপের হারে অবদান রাখতে পারে।
স্ক্রু ব্যারেল কিভাবে কাজ করে?
একটি সাধারণ ছাঁচনির্মাণ চক্র চলাকালীন, প্লাস্টিকের ছুরিগুলি ব্যারেলের ফিড বিভাগে প্রবেশ করে। স্ক্রুটির ঘূর্ণন উপাদানটিকে সামনের দিকে নিয়ে যায় যখন ব্যারেলের চারপাশে থাকা হিটারগুলি তাপ শক্তি সরবরাহ করে। স্ক্রু ঘূর্ণনের সময় উত্পন্ন ঘর্ষণ এবং সান্দ্র অপচয়ও গলতে অবদান রাখে।
পলিমার এগিয়ে যাওয়ার সাথে সাথে স্ক্রু এটিকে সংকুচিত করে এবং একজাত করে। একটি গলিত পুল ধীরে ধীরে বিকশিত হয়, যখন গলিত কণাগুলি ধীরে ধীরে গলে যায়। স্ক্রু তারপর তার ডগা সামনে উপাদান প্রয়োজনীয় পরিমাণ মিটার. ইনজেকশনের সময়, স্ক্রুটি প্লাঞ্জারের মতো এগিয়ে যায় এবং প্রস্তুতকৃত গলে অগ্রভাগের মাধ্যমে এবং ছাঁচে প্রবেশ করতে বাধ্য করে।
মূল পয়েন্ট:স্ক্রু ঘূর্ণন কেবল একটি পরিবাহক ক্রিয়া নয়। স্ক্রু জ্যামিতি, কম্প্রেশন, বসবাসের সময়, ব্যারেল তাপমাত্রা, পিছনের চাপ এবং ঘূর্ণন গতি পলিমারকে কতটা কার্যকরীভাবে প্লাস্টিকাইজ করা হয়েছে তা নির্ধারণ করতে ইন্টারঅ্যাক্ট করে।
যেহেতু প্রতিটি পলিমার তাপ এবং শিয়ারের অধীনে ভিন্নভাবে আচরণ করে, তাই রজন গঠন এবং ছাঁচনির্মাণ প্রক্রিয়ার সাথে স্ক্রু ডিজাইনকে একসাথে বিবেচনা করা উচিত। ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিলার সম্বলিত উপাদানগুলির জন্য স্ট্যান্ডার্ড আনফিল্ড থার্মোপ্লাস্টিক থেকে যথেষ্ট ভিন্ন পরিধান সুরক্ষা প্রয়োজন হতে পারে।
প্রধান স্ক্রু জোন কি?
বেশিরভাগ প্রচলিত ইনজেকশন ছাঁচনির্মাণ স্ক্রু তিনটি কার্যকরী অঞ্চলের মাধ্যমে বোঝা যায়। তাদের সঠিক মাত্রা স্ক্রু ডিজাইন এবং প্রয়োগ অনুসারে পরিবর্তিত হয়, তবে প্রতিটি জোন সামগ্রিক প্লাস্টিকাইজিং প্রক্রিয়াতে অবদান রাখে।
| স্ক্রু জোন | প্রাথমিক ফাংশন | সাধারণ উদ্বেগ |
|---|---|---|
| ফিড জোন | কঠিন ছোরা গ্রহণ করে এবং বহন করে। | দরিদ্র খাওয়ানো বা সেতু. |
| কম্প্রেশন / ট্রানজিশন জোন | ছত্রাক সংকুচিত করে এবং গলানোর প্রচার করে। | অত্যধিক শিয়ার বা অসম্পূর্ণ গলে যাওয়া। |
| মিটারিং জোন | সমজাতীয় করে এবং গলে যাওয়াকে মিটার করে। | দুর্বল মেশানো বা অস্থির মিটারিং। |
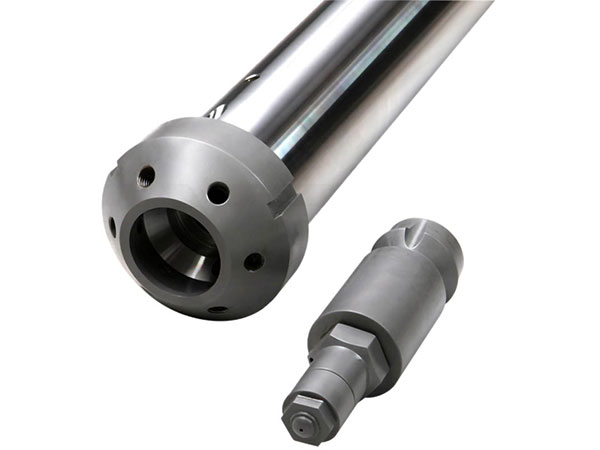
স্ক্রু টিপ এবং চেক রিং সমাবেশও গুরুত্বপূর্ণ কারণ তারা পুনরুদ্ধার এবং ইনজেকশনের সময় গলিত গতিবিধি নিয়ন্ত্রণ করতে সহায়তা করে। অত্যধিক ক্লিয়ারেন্স, ক্ষতিগ্রস্ত উপাদান, বা অনুপযুক্ত নকশা চাপ ধরে রাখা এবং শট সামঞ্জস্যকে প্রভাবিত করতে পারে।
কেন স্ক্রু ব্যারেল গুণমান গুরুত্বপূর্ণ?
প্লাস্টিকাইজিং এর পুনরাবৃত্তিযোগ্যতার সাথে স্ক্রু ব্যারেলের সরাসরি সম্পর্ক রয়েছে। এমনকি যখন ইনজেকশন মেশিন, ছাঁচ এবং রজন অপরিবর্তিত থাকে, একটি মারাত্মকভাবে জীর্ণ স্ক্রু ব্যারেল উপাদান প্রক্রিয়াকরণের উপায় পরিবর্তন করতে পারে।
- আরও সামঞ্জস্যপূর্ণ প্লাস্টিকাইজেশন:সঠিক স্ক্রু জ্যামিতি আরও অনুমানযোগ্য গলে যেতে সাহায্য করে।
- উন্নত শট স্থায়িত্ব:নিয়ন্ত্রিত মিটারিং এবং কম অভ্যন্তরীণ ফুটো সমর্থন পুনরাবৃত্তিযোগ্য শট প্রস্তুতি.
- ভাল উপাদান হ্যান্ডলিং:চাহিদাযুক্ত যৌগ প্রক্রিয়াকরণের সময় সঠিক পৃষ্ঠ বৈশিষ্ট্য অকাল পরিধান কমাতে পারে।
- অপরিকল্পিত ডাউনটাইম হ্রাস:একটি সঠিকভাবে নির্দিষ্ট উপাদান ত্বরিত পরিধানের কারণে ঘন ঘন প্রতিস্থাপন এড়াতে সাহায্য করতে পারে।
- প্রক্রিয়া নিয়ন্ত্রণ:সামঞ্জস্যপূর্ণ স্ক্রু এবং ব্যারেল মাত্রা পুনরাবৃত্তিযোগ্য প্রক্রিয়াকরণ শর্ত স্থাপন করা সহজ করে তোলে।
উচ্চ-ভলিউম উত্পাদনের জন্য, এই কারণগুলি তাৎপর্যপূর্ণ হয়ে উঠতে পারে কারণ ছোট বৈচিত্রগুলি হাজার হাজার বা লক্ষাধিক ছাঁচনির্মাণ চক্রে পুনরাবৃত্তি হয়। একটি স্ক্রু ব্যারেল তাই একটি বিচ্ছিন্ন যান্ত্রিক অতিরিক্ত অংশ হিসাবে না হয়ে সম্পূর্ণ উত্পাদন ব্যবস্থার অংশ হিসাবে মূল্যায়ন করা উচিত।
কোন উপাদান এবং পৃষ্ঠ চিকিত্সা গুরুত্বপূর্ণ?
স্ক্রু ব্যারেল নির্মাণ প্রক্রিয়া করা হচ্ছে রজন এবং additives জন্য অ্যাকাউন্ট আবশ্যক. সাধারণ ইঞ্জিনিয়ারিং বিবেচনার মধ্যে রয়েছে বেস স্টিল নির্বাচন, কঠোরতা, জারা প্রতিরোধ, ঘর্ষণ প্রতিরোধ, নাইট্রাইডিং, হার্ড-ফেসিং এবং অন্যান্য পৃষ্ঠ বা দ্বিধাতুর সমাধান।
স্ট্যান্ডার্ড থার্মোপ্লাস্টিকগুলি অপেক্ষাকৃত মাঝারি পরিধানের শর্ত আরোপ করতে পারে, যখন গ্লাস-ফাইবার-রিইনফোর্সড, খনিজ-ভরা, শিখা-প্রতিরোধী, বা অন্যান্য উচ্চ ভরা যৌগগুলি যথেষ্ট বেশি চাহিদার হতে পারে। কিছু পলিমার এবং সংযোজন উচ্চ তাপমাত্রায় ক্ষয়-সম্পর্কিত চ্যালেঞ্জও তৈরি করতে পারে।
এক নজরে উপাদান বিবেচনা
- অপূর্ণ উপকরণ: মাত্রিক নির্ভুলতা এবং সাধারণ স্থায়িত্বের উপর ফোকাস করুন।
- ঘষিয়া তুলিয়া ফেলিতে সক্ষম-ভরা উপকরণ: পরিধান-প্রতিরোধী নির্মাণ অগ্রাধিকার.
- ক্ষয়কারী ফর্মুলেশন: ক্ষয়-প্রতিরোধী উপকরণ বা প্রতিরক্ষামূলক চিকিত্সা বিবেচনা করুন।
- উচ্চ-তাপমাত্রার পলিমার: উদ্দেশ্য প্রসেসিং পরিসরের সাথে উপাদানের সামঞ্জস্যতা যাচাই করুন।
সঠিক পছন্দ প্রকৃত উৎপাদন অবস্থার উপর নির্ভর করে। রজন গ্রেড, ফিলার শতাংশ, প্রক্রিয়াকরণের তাপমাত্রা, থ্রুপুট, স্ক্রু গতি, চাপ, এবং প্রত্যাশিত অপারেটিং ঘন্টাগুলি উপকরণ বা চিকিত্সা নির্দিষ্ট করার আগে বিবেচনা করা উচিত।
অর্ডার করার আগে কি বিবেচনা করা উচিত?
সবচেয়ে সাধারণ ক্রয় সমস্যাগুলির মধ্যে একটি হল শুধুমাত্র মেশিনের মডেল বা স্ক্রু ব্যাস ব্যবহার করে একটি স্ক্রু ব্যারেল অর্ডার করা। যদিও এই বিবরণগুলি দরকারী, তারা সঠিক উত্পাদনের জন্য যথেষ্ট তথ্য প্রদান করতে পারে না।
- মেশিন তৈরি এবং মডেল:সঠিক মেশিন কনফিগারেশন নিশ্চিত করুন.
- স্ক্রু ব্যাস:সুনির্দিষ্টভাবে মাত্রিক প্রয়োজনীয়তা মেলে.
- স্ক্রু দৈর্ঘ্য এবং L/D অনুপাত:এগুলি বসবাসের সময় এবং প্লাস্টিকাইজিং আচরণকে প্রভাবিত করে।
- উপাদান প্রক্রিয়া করা হচ্ছে:রজন এবং কোন ঘষিয়া তুলিয়া ফেলিতে সক্ষম বা ক্ষয়কারী additives সনাক্ত করুন.
- আউটপুট প্রয়োজনীয়তা:শট ওজন, চক্র সময়, এবং প্রত্যাশিত উত্পাদন ভলিউম বিবেচনা করুন.
- স্ক্রু জ্যামিতি:কম্প্রেশন অনুপাত, ফ্লাইট ডিজাইন, মিশ্রণের প্রয়োজনীয়তা এবং অন্যান্য অ্যাপ্লিকেশন-নির্দিষ্ট বৈশিষ্ট্য পর্যালোচনা করুন।
- ব্যারেল কনফিগারেশন:ফিড খোলার, হিটিং জোন, অগ্রভাগ ইন্টারফেস, এবং মেশিন-সাইড মাত্রা যাচাই করুন।
- সুরক্ষা পরিধান:প্রক্রিয়াকরণ পরিবেশের উপর ভিত্তি করে একটি উপযুক্ত উপাদান বা চিকিত্সা নির্বাচন করুন।
একটি প্রতিস্থাপন উপাদানের জন্য, অঙ্কন, পরিমাপ, ফটোগ্রাফ, বিদ্যমান স্ক্রু স্পেসিফিকেশন, এবং রজন তথ্য সরবরাহ করা মাত্রিক বা প্রয়োগের অমিলের ঝুঁকি উল্লেখযোগ্যভাবে কমাতে পারে।
স্ক্রু ব্যারেল পরিধানের কারণ কি?
ইনজেকশন ছাঁচনির্মাণে পরিধান একটি স্বাভাবিক উদ্বেগের বিষয়, তবে এর হার অ্যাপ্লিকেশনগুলির মধ্যে উল্লেখযোগ্যভাবে পরিবর্তিত হয়। ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিলার, দূষিত উপাদান, অত্যধিক তাপমাত্রা, দুর্বল পরিচ্ছন্নতার অভ্যাস, মিসলাইনমেন্ট, এবং অনুপযুক্ত প্রক্রিয়াকরণ অবস্থা সবই ত্বরান্বিত অবনতিতে অবদান রাখতে পারে।
| উপসর্গ | সম্ভাব্য কারণ | দরকারী চেক |
|---|---|---|
| পুনরুদ্ধারের সময় বৃদ্ধি | প্লাস্টিকাইজিং দক্ষতা বা পরিধান হ্রাস | স্ক্রু গতি, তাপমাত্রা, এবং ছাড়পত্র পর্যালোচনা করুন. |
| শট বৈচিত্র | সম্ভাব্য ফুটো বা চেক-রিং সমস্যা | স্ক্রু টিপ এবং নন-রিটার্ন ভালভ পরিদর্শন করুন। |
| দরিদ্র রঙের সামঞ্জস্য | অপর্যাপ্ত মিশ্রণ বা উপাদানের অবক্ষয় | স্ক্রু ডিজাইন এবং থার্মাল প্রোফাইল চেক করুন। |
| ধাতব কণা বা দূষণ | যান্ত্রিক পরিধান বা পৃষ্ঠ ক্ষতি | প্লাস্টিকাইজিং ইউনিটটি বন্ধ করুন এবং পরিদর্শন করুন। |
পরিমাপ শুধুমাত্র চাক্ষুষ পরিদর্শন তুলনায় আরো নির্ভরযোগ্য. পরিকল্পিত রক্ষণাবেক্ষণের সময়, স্ক্রু ফ্লাইটের মাত্রা, ব্যারেলের অভ্যন্তরীণ ব্যাস, ছাড়পত্র এবং সম্পর্কিত উপাদানগুলি পরীক্ষা করা সংস্কার বা প্রতিস্থাপন উপযুক্ত কিনা তা নির্ধারণ করতে সহায়তা করতে পারে।
কিভাবে সাধারণ প্রক্রিয়াকরণ সমস্যা নির্ণয় করা যেতে পারে?
যখন ছাঁচনির্মাণ কর্মক্ষমতা পরিবর্তন হয়, অবিলম্বে স্ক্রু ব্যারেল প্রতিস্থাপন সর্বদা সঠিক প্রথম পদক্ষেপ নয়। একটি পদ্ধতিগত তদন্ত সমস্যাটি প্লাস্টিকাইজিং সমাবেশ, প্রক্রিয়া সেটিংস, উপাদানের অবস্থা বা অন্য মেশিনের উপাদান থেকে উদ্ভূত কিনা তা সনাক্ত করতে সহায়তা করতে পারে।
পরিমাপযোগ্য পরিবর্তন যেমন পুনরুদ্ধারের সময়, কুশন, ইনজেকশন চাপ, গলিত তাপমাত্রা, শট ভিন্নতা, স্ক্রু অবস্থান এবং চক্রের সময় রেকর্ড করে শুরু করুন। উপলব্ধ হলে ঐতিহাসিক উৎপাদন ডেটার সাথে এই পর্যবেক্ষণগুলি তুলনা করুন।
এর পরে, রজন শুকানোর এবং খাওয়ানোর প্রক্রিয়াটি পরিদর্শন করুন। আর্দ্রতা, দূষণ, ভুল উপাদান, বা অসামঞ্জস্যপূর্ণ পেলেট সরবরাহ লক্ষণগুলি তৈরি করতে পারে যা যান্ত্রিক সমস্যা বলে মনে হয়।
প্রক্রিয়ার অবস্থা স্থিতিশীল হলে, স্ক্রু, ব্যারেল, স্ক্রু টিপ, চেক রিং, অগ্রভাগ এবং সম্পর্কিত উপাদানগুলি পরিদর্শন করুন। স্ক্রু এবং ব্যারেলের মধ্যে অতিরিক্ত ক্লিয়ারেন্স প্লাস্টিকাইজিং এবং মিটারিং দক্ষতা হ্রাস করতে পারে। একটি ক্ষতিগ্রস্ত নন-রিটার্ন ভালভও অসামঞ্জস্যপূর্ণ শট আচরণের কারণ হতে পারে।
ব্যবহারিক সমস্যা সমাধানের ক্রম:
প্রক্রিয়া ডেটা → উপাদান অবস্থা → তাপমাত্রা প্রোফাইল → স্ক্রু অপারেশন → স্ক্রু/ব্যারেল পরিমাপ → উপাদান পরিদর্শন → সংশোধনমূলক কর্ম।
কিভাবে সেবা জীবন প্রসারিত করা যেতে পারে?
ভাল রক্ষণাবেক্ষণ পরিধান দূর করে না, তবে এটি অপ্রয়োজনীয় ক্ষতি নিয়ন্ত্রণে সহায়তা করতে পারে এবং উপাদান প্রতিস্থাপনকে আরও অনুমানযোগ্য করে তুলতে পারে।
- সঠিক রজন ব্যবহার করুন এবং বিদেশী উপকরণ দিয়ে দূষণ এড়ান।
- পলিমার প্রক্রিয়াকরণের জন্য উপযুক্ত স্টার্টআপ এবং শাটডাউন পদ্ধতি অনুসরণ করুন।
- অপ্রয়োজনীয় স্ক্রু গতি এবং প্রক্রিয়াকরণ তাপমাত্রা এড়িয়ে চলুন.
- অস্বাভাবিক পুনরুদ্ধারের সময় পরিবর্তন এবং চাপ আচরণ নিরীক্ষণ.
- নির্ধারিত রক্ষণাবেক্ষণের সময় স্ক্রু টিপ এবং চেক রিং পরিদর্শন করুন।
- শুধুমাত্র চেহারার উপর নির্ভর না করে স্ক্রু এবং ব্যারেল মাত্রা পরিমাপ করুন।
- উপকরণ পরিবর্তন করার সময় উপযুক্ত শুদ্ধকরণ পদ্ধতি ব্যবহার করুন।
- অপারেটিং ঘন্টা, উপকরণ প্রক্রিয়াকরণ, এবং রক্ষণাবেক্ষণ কাজের রেকর্ড রাখুন।
প্রতিরোধমূলক পরিদর্শন উত্পাদন লাইনের জন্য বিশেষভাবে মূল্যবান যা ক্রমাগত ঘষিয়া তুলিয়া ফেলিতে সক্ষম যৌগগুলি প্রক্রিয়া করে। প্রথম দিকে ধীরে ধীরে মাত্রিক পরিবর্তনগুলি সনাক্ত করা উত্পাদন দলগুলিকে একটি অপ্রত্যাশিত ব্যর্থতার পরিবর্তে নির্ধারিত ডাউনটাইমের সময় পুনর্নবীকরণ বা প্রতিস্থাপনের পরিকল্পনা করতে সহায়তা করতে পারে।
স্ট্যান্ডার্ড এবং পরিধান-প্রতিরোধী স্ক্রু ব্যারেল
প্রতিটি ইনজেকশন ছাঁচনির্মাণ অ্যাপ্লিকেশনের জন্য কোনো সার্বজনীন স্ক্রু ব্যারেল কনফিগারেশন নেই। একটি আদর্শ নির্মাণ সাধারণ-উদ্দেশ্য উপকরণগুলির জন্য উপযুক্ত হতে পারে, যখন আরও পরিধান-প্রতিরোধী সমাধান যৌগগুলির দাবির জন্য ন্যায্য হতে পারে।
| বিবেচনা | সাধারণ-উদ্দেশ্য অ্যাপ্লিকেশন | উচ্চ পরিধান অ্যাপ্লিকেশন |
|---|---|---|
| উপাদান | প্রায়ই অপূর্ণ বা মাঝারি চাহিদা | প্রায়ই কাচ, খনিজ, বা অন্যান্য ঘষিয়া তুলিয়া ফেলিতে সক্ষম যৌগ |
| অগ্রাধিকার | ভারসাম্যপূর্ণ কর্মক্ষমতা এবং খরচ | পরিধান প্রতিরোধের এবং সেবা স্থায়িত্ব |
| রক্ষণাবেক্ষণ | রুটিন পরিদর্শন | মাত্রা এবং পরিধান ঘনিষ্ঠ পর্যবেক্ষণ |
সবচেয়ে লাভজনক বিকল্পটি সম্পূর্ণ অপারেটিং সময়কালে মূল্যায়ন করা উচিত। একটি নিম্ন প্রাথমিক উপাদান মূল্য সর্বনিম্ন মোট অপারেটিং খরচ প্রতিনিধিত্ব নাও হতে পারে যদি অংশটি দ্রুত পরিধান করে বা ঘন ঘন উত্পাদন বাধা সৃষ্টি করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি ইনজেকশন ছাঁচনির্মাণ স্ক্রু ব্যারেল প্রধান উদ্দেশ্য কি?
এর প্রধান উদ্দেশ্য হল ইনজেকশন দেওয়ার আগে, দ্রবীভূত করা, মিশ্রিত করা, একজাতকরণ এবং মিটার পলিমার। স্ক্রু এবং ব্যারেল প্রতিটি ছাঁচনির্মাণ চক্রের জন্য গলে যাওয়ার একটি নিয়ন্ত্রিত আয়তন প্রস্তুত করতে একসাথে কাজ করে।
একটি স্ক্রু ব্যারেল প্রতিস্থাপন প্রয়োজন হলে আমি কিভাবে জানব?
সাধারণ সতর্কতা লক্ষণগুলির মধ্যে রয়েছে পুনরুদ্ধারের সময় বৃদ্ধি, অস্থির শট আকার, অসঙ্গত গলিত গুণমান, অত্যধিক ফুটো, অস্বাভাবিক পরিধান, বা মেশিন বা উপাদানের নির্দিষ্টকরণের বাইরে পরিমাপযোগ্য মাত্রিক ছাড়পত্র। শুধুমাত্র চেহারা দ্বারা অবস্থা বিচার করার জন্য সঠিক পরিমাপ পছন্দনীয়।
এক স্ক্রু ডিজাইন কি সব ধরনের প্লাস্টিক প্রক্রিয়া করতে পারে?
না। বিভিন্ন পলিমারের বিভিন্ন গলন বৈশিষ্ট্য, তাপ সংবেদনশীলতা, সান্দ্রতা এবং মিশ্রণের প্রয়োজনীয়তা রয়েছে। একটি নির্দিষ্ট উপাদান পরিবারের জন্য ডিজাইন করা একটি স্ক্রু অন্য ফর্মুলেশনের সাথে সর্বোত্তম কর্মক্ষমতা প্রদান করতে পারে না।
কেন কাচ ভরা উপকরণ বিশেষ মনোযোগ প্রয়োজন?
গ্লাস ফাইবারগুলি ঘষিয়া তুলিয়া ফেলিতে সক্ষম এবং স্ক্রু ফ্লাইট, ব্যারেল পৃষ্ঠ এবং অন্যান্য প্লাস্টিকাইজিং উপাদানগুলিতে পরিধানকে ত্বরান্বিত করতে পারে। ঘষিয়া তুলিয়া ফেলিতে সক্ষম যৌগ ক্রমাগত প্রক্রিয়াকরণের জন্য, পরিধান-প্রতিরোধী উপকরণ বা পৃষ্ঠ চিকিত্সা উপযুক্ত হতে পারে।
স্ক্রু গতি স্ক্রু ব্যারেল জীবন প্রভাবিত করে?
স্ক্রু গতি শিয়ার, তাপ উত্পাদন, থ্রুপুট এবং যান্ত্রিক অপারেটিং পরিবেশকে প্রভাবিত করে। অত্যধিক বা অনুপযুক্ত গতি অপ্রয়োজনীয় তাপ বা যান্ত্রিক চাপে অবদান রাখতে পারে, তাই অপারেটিং শর্তগুলি উপাদান এবং মেশিন অনুসারে প্রতিষ্ঠিত করা উচিত।
একটি প্রতিস্থাপন স্ক্রু ব্যারেল অনুরোধ করার সময় আমি কি তথ্য প্রদান করা উচিত?
দরকারী তথ্যের মধ্যে রয়েছে মেশিন প্রস্তুতকারক এবং মডেল, স্ক্রু ব্যাস, স্ক্রু দৈর্ঘ্য বা L/D অনুপাত, বিদ্যমান স্ক্রু অঙ্কন যদি উপলব্ধ থাকে, ব্যারেল মাত্রা, রজন প্রকার, ফিলার সামগ্রী, প্রক্রিয়াকরণ তাপমাত্রা, শট ওজন এবং উত্পাদন প্রয়োজনীয়তা। ফটো এবং মাত্রিক পরিমাপ কনফিগারেশন নিশ্চিত করতে সাহায্য করতে পারে।
চূড়ান্ত বিবেচনা
আছাঁচ স্ক্রু ব্যারেল ইনজেকশনইনজেকশন ছাঁচনির্মাণে একটি মৌলিক ভূমিকা পালন করে কারণ এটি নির্ধারণ করে যে কত দক্ষতার সাথে এবং ধারাবাহিকভাবে পলিমার পেলেট থেকে একটি ব্যবহারযোগ্য গলে রূপান্তরিত হয়। স্ক্রু জ্যামিতি, ব্যারেল অবস্থা, উপাদান নির্বাচন, পরিধান সুরক্ষা, অপারেটিং প্যারামিটার এবং রক্ষণাবেক্ষণ সবই চূড়ান্ত ফলাফলকে প্রভাবিত করে।
ক্রেতা এবং উৎপাদন প্রকৌশলীদের জন্য, সবচেয়ে গুরুত্বপূর্ণ পাঠ হল শুধুমাত্র ব্যাস বা মেশিনের নাম দ্বারা নির্বাচন না করে প্রকৃত প্রয়োগ অনুসারে উপাদানটি নির্দিষ্ট করা। রজন, উৎপাদনের অবস্থা, পরিধানের পরিবেশ এবং প্রয়োজনীয় আউটপুট বোঝার ফলে আরও উপযুক্ত স্ক্রু ব্যারেল এবং আরও অনুমানযোগ্য ছাঁচনির্মাণ প্রক্রিয়া হতে পারে।
একটি নির্ভরযোগ্য স্ক্রু ব্যারেল সমাধান খুঁজছেন?
ঝৌশান হ্যাপি প্লাস্টিক যন্ত্রপাতি কোং, লিমিটেড।প্লাস্টিক প্রক্রিয়াকরণ যন্ত্রপাতি উপাদানের উপর দৃষ্টি নিবদ্ধ করে এবং বিভিন্ন ইনজেকশন ছাঁচনির্মাণ অ্যাপ্লিকেশনের জন্য স্ক্রু এবং ব্যারেল সমাধান সহ গ্রাহকদের সমর্থন করতে পারে। বিশদ মেশিন এবং উপাদান তথ্য প্রদান একটি উপযুক্ত কনফিগারেশন সনাক্ত করার দিকে একটি কার্যকর প্রথম পদক্ষেপ।
আপনার ইনজেকশন ছাঁচনির্মাণ মেশিনের জন্য একটি স্ক্রু ব্যারেল প্রয়োজন? আমাদের সাথে যোগাযোগ করুনআপনার মেশিন স্পেসিফিকেশন, প্রক্রিয়াকরণ উপাদান, মাত্রিক প্রয়োজনীয়তা, এবং অ্যাপ্লিকেশন প্রয়োজনীয়তা নিয়ে আলোচনা করতে।
সম্পর্কিত খবর
- হ্যালোজেন-মুক্ত স্ক্রু কী এবং কেন এটি প্লাস্টিক প্রক্রিয়াকরণে গুরুত্বপূর্ণ?
- প্লাস্টিক এক্সট্রুশন দাবি করার জন্য একটি শঙ্কুযুক্ত টুইন স্ক্রু এবং ব্যারেল কী নির্ভরযোগ্য করে তোলে?
- চেন হসং ইনজেকশন মেশিনের জন্য আপনি কীভাবে সঠিক স্ক্রু চয়ন করতে পারেন?
- কিভাবে ইনজেকশন স্ক্রু হেড ইনজেকশন ছাঁচনির্মাণে প্লাস্টিকাইজিং কর্মক্ষমতা উন্নত করে?
- কিভাবে ইনজেকশন মেশিন বাইমেটালিক স্ক্রু প্লাস্টিক প্রক্রিয়াকরণ কর্মক্ষমতা উন্নত করে?
- চেন হসং ইনজেকশন মেশিনের জন্য একটি ব্যারেল কীভাবে ইনজেকশন ছাঁচনির্মাণ কর্মক্ষমতা উন্নত করে?
আমাকে একটি বার্তা ছেড়ে দিন